中文简体

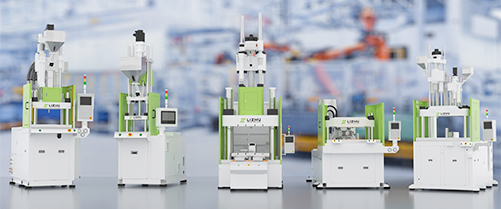

Niestandardowa wtryskarka to prasa zaprojektowana wokół konkretnej części, a nie wybierana z katalogu. Krótka odpowiedź na pytanie, czy jest potrzebna: tak, gdy co najmniej jedno twarde ograniczenie, takie jak geometria części, obsługa płytki, zachowanie żywicy lub docelowa wydajność, nie może zostać spełnione przez standardową maszynę bez szkody dla czasu cyklu, jakości lub bezpieczeństwa operatora. Nie, jeśli Twoja część pasuje już do standardowej ramy z rozsądnym marginesem bezpieczeństwa, ponieważ standardowa maszyna zazwyczaj jest wysyłana szybciej, kosztuje mniej i lepiej trzyma swoją wartość przy odsprzedaży.
Pozostała część tego przewodnika opisuje, co faktycznie podlega dostosowaniu, jakie specyfikacje wpływają na cenę i harmonogram, w jaki sposób różne konfiguracje pasują do różnych zadań i gdzie niestandardowe projekty najczęściej kończą się niepowodzeniem.
Co sprawia, że niestandardowa wtryskarka jest niestandardowa
Personalizacja prawie zawsze rozpoczyna się w jednym z pięciu systemów, a każdy z nich zmienia ramę, cenę i harmonogram dostaw.
- Jednostka zaciskowa: tonaż, rozstaw kolumn, rozmiar płyty i wzór rowków T dostosowany do formy, a nie do ramy katalogowej.
- Jednostka wtryskowa: średnica ślimaka, stosunek L/D, wydajność śrutu i odporność na zużycie lufy dobrane do żywicy i ciężaru śrutu.
- Montaż formy i ruch stołu: stół stały, pojedynczy stół przesuwny, podwójny stół przesuwny lub stół obrotowy, wybrany ze względu na sposób ładowania części i wkładek.
- Napęd i kontrola: hydrauliczne, serwohydrauliczne lub całkowicie elektryczne, dopasowane do powtarzalności i profilu energii wymaganego przez część.
- Interfejs automatyzacji: uściski dłoni robota, sekwencjonowanie wyrzutników, wykrywanie kropli części oraz umieszczanie przenośnika lub pojemnika.
Konstruktorzy z dedykowaną linią niestandardową traktują te zmiany jako pakiet, a nie jednorazowe modyfikacje. Oznacza to, że niestandardowe rozmiary, układy wielokolorowe i konstrukcje hybrydowe pionowo-poziome są projektowane razem z zaciskiem i jednostką wtryskową, a nie przykręcane później.
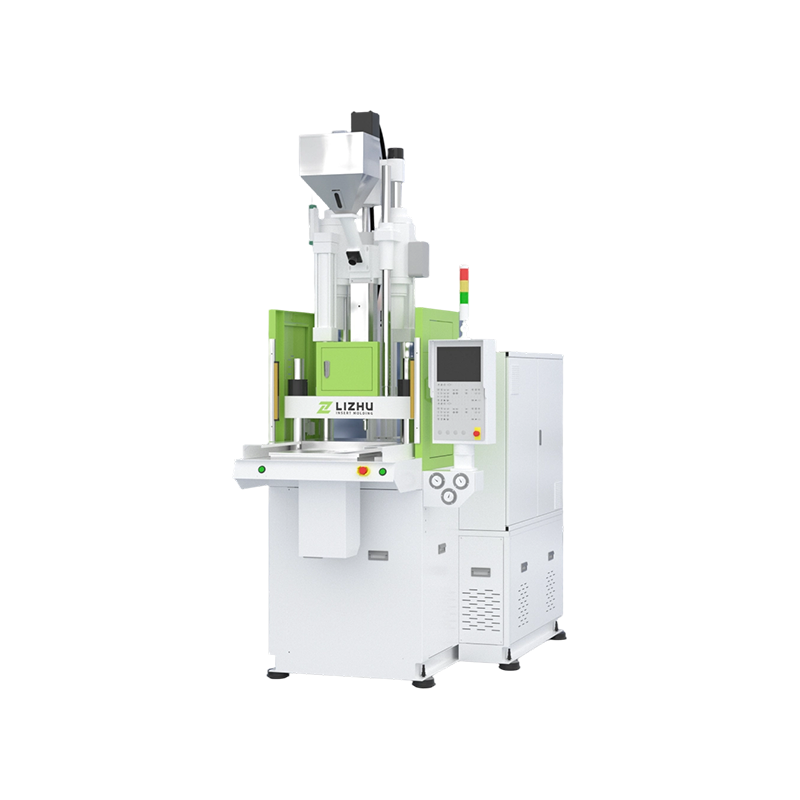
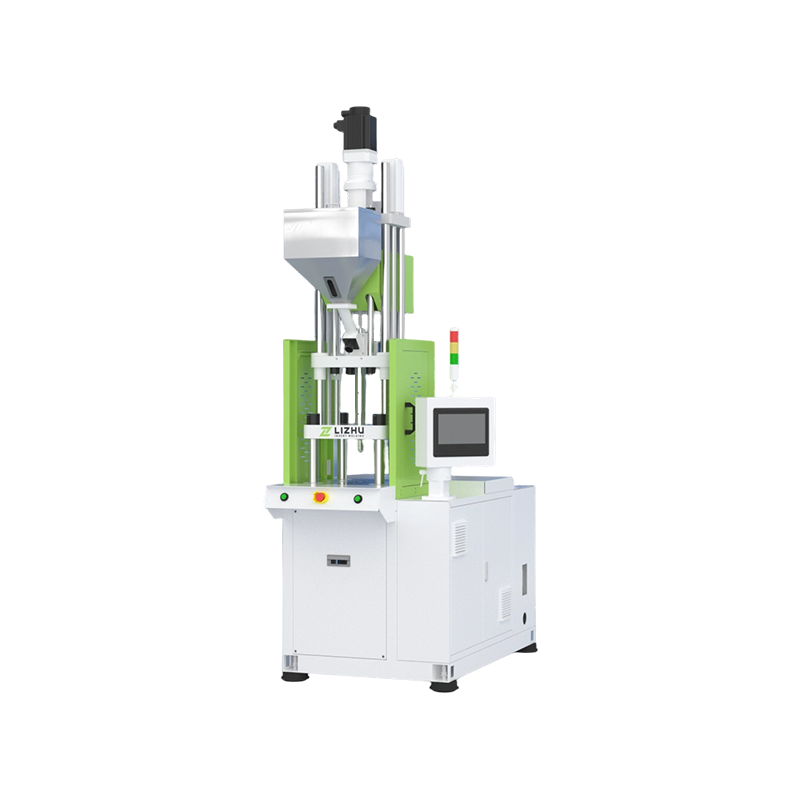
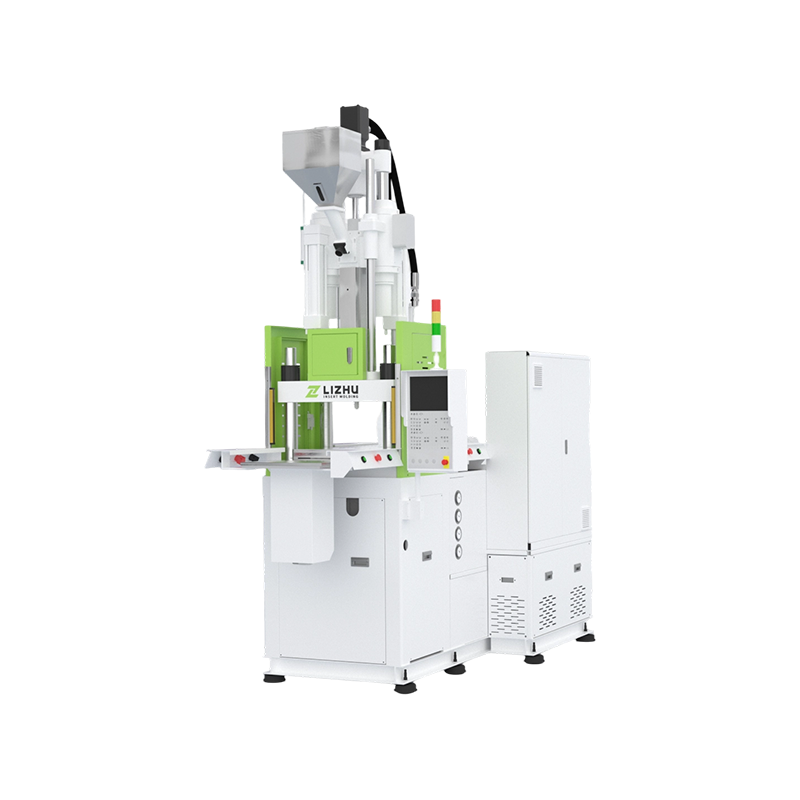
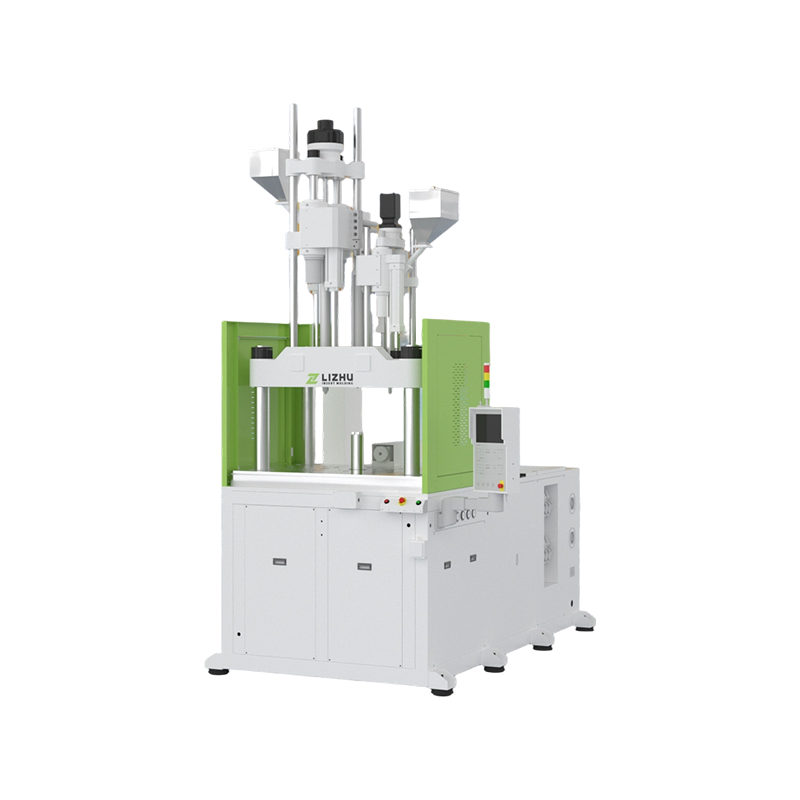 Dostosowana pionowa wtryskarka do precyzyjnego formowania wtryskowego Dostosowana do indywidualnych potrzeb prasa pionowa z konfigurowalnymi jednostkami zaciskowymi i wtryskowymi, dostosowana do precyzyjnych prac wkładkowych i części z wielu materiałów w opakowaniach elektronicznych, motoryzacyjnych, medycznych i półprzewodników. Zobacz produkt →
Pionowo czy poziomo? Najpierw zdecyduj o orientacji
Orientacja jest pierwszą decyzją, ponieważ określa sposób ładowania płytek, sposób opadania gotowych części i ilość miejsca potrzebnego na podłogę. Maszyny pionowe wygrywają większość prac związanych z wkładaniem i precyzją; maszyny poziome wygrywają duże, płaskie części o dużym tonażu.
| Rozpatrzenie | Maszyna pionowa | Maszyna pozioma |
|---|---|---|
| Ładowanie wstawki | Grawitacja utrzymuje wkładkę w formie, z otwartym dostępem od góry i od przodu | Płytki zwykle wymagają osprzętu lub robota |
| Powierzchnia podłogi | Wysoka, wąska obudowa, która pasuje do istniejących stanowisk roboczych | Duża powierzchnia zajmowana przy wymaganiu większego korytarza |
| Część zrzutu | Części spadają na rynnę lub przenośnik | Części często lądują na drążkach lub wymagają robota wyjmowanego |
| Praca wielostanowiskowa | Stoły przesuwne i obrotowe są powszechne i dobrze sprawdzone | Możliwe są stoliki wahadłowe, ale są one mniej powszechne |
| Typowy wyzwalacz | Głębokie wkładki, małe precyzyjne części, wielokolorowe formowanie | Duże płaskie części, duży tonaż, grube sekcje |
Specyfikacje wpływające na cenę i czas realizacji
Większą różnicę między dwiema ofertami tej samej części stanowią cztery lub pięć specyfikacji: siła zwarcia, rozmiar jednostki wtryskowej, konfiguracja stołu, pakiet sterowania i zakres automatyzacji.
| Specyfikacja | Dlaczego to przesuwa koszty | Co potwierdzić |
|---|---|---|
| Siła zaciskania | Większa rama, płyta i drążki kierownicze zwiększają koszty materiałów i obróbki | Wymagany tonaż plus skromny margines bezpieczeństwa, a nie okrągła liczba |
| Jednostka wtryskowa | Rozmiar śruby, lufy i napędu zależy od masy śrutu i zachowania żywicy | Masa wtrysku utrzymywana w środku wydajności znamionowej, co zapewnia stabilną jakość stopu |
| Konfiguracja stołu | Stoły przesuwne i obrotowe dodają mechanikę, osłony i elementy sterujące | Wzrost czasu cyklu mierzony w porównaniu z dodatkowymi kosztami i konserwacją |
| Kontroluj i prowadź | Pakiety serwo i całkowicie elektryczne kosztują więcej z góry | Cele energii, powtarzalności i hałasu dla ogniwa |
| Zakres automatyzacji | Roboty, przenośniki i czujniki wydłużają czas prac inżynieryjnych | Definicje interfejsów uzgodnione na piśmie przed rozpoczęciem kompilacji |
Nie każdy projekt tego wymaga. Jeśli część pasuje do standardowej ramy, szybszą i tańszą opcją jest użycie standardowej maszyny, dlatego warto przeprowadzić porównanie przed przystąpieniem do konstrukcji niestandardowej. Kompromisy przedstawiono w tym przewodniku wybór ekonomicznej standardowej wtryskarki pionowej .
Dopasowanie konfiguracji do zadania produkcyjnego
Konfiguracja powinna być zgodna z przepływem pracy, a nie stroną katalogu. Typ stołu i liczba jednostek wtryskowych to dwie opcje, które najbardziej zmieniają dzienną produkcję.
Stoły przesuwne do formowania z użyciem wkładek
Pojedynczy stół przesuwny umożliwia wysunięcie jednej połowy formy do załadunku, podczas gdy druga pozostaje w pracy, co zwiększa przepustowość ręczną. Podwójny stół przesuwny zapewnia produktywność obu połówek i jest zwykle wybierany, gdy operatorzy ładują kilka płytek na cykl.
Stoły obrotowe do cykli wielostanowiskowych
Stoły obrotowe rozkładają załadunek, wtrysk i chłodzenie na oddzielne stacje, więc długi czas chłodzenia nie ma już wpływu na cały cykl. Pasują do części średnionakładowych o stabilnej, powtarzalnej sekwencji.
Hybrydy wielokolorowe i pionowo-poziome
Dwie lub więcej jednostek wtryskowych zamieniają dwuetapowy montaż w pojedynczy cykl formowania, usuwając stanowisko klejenia lub spawania i towarzyszący mu złom. Ta sama logika dotyczy układów hybrydowych pionowo-poziomych, w których jednostka pozioma obsługuje główny strzał, a jednostka pionowa pobiera drugi materiał.
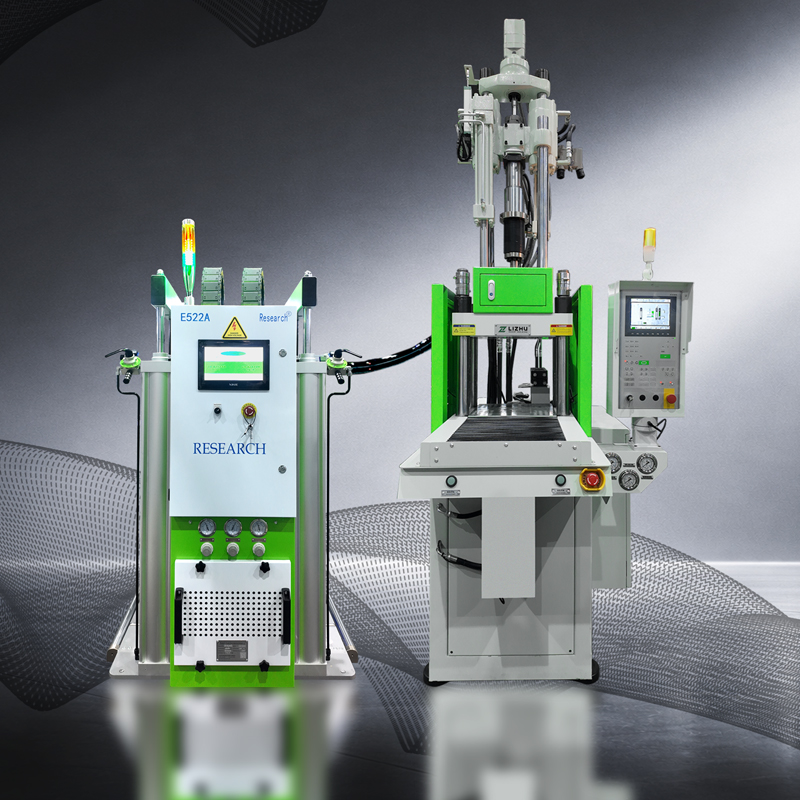
Wielokolorowa pionowa wtryskarka do precyzyjnego formowania wielu materiałów Prasa pionowa do formowania jedno-, dwu- lub potrójnego różnych kolorów lub materiałów w jednym cyklu, redukując liczbę etapów montażu i ilość odpadów. Zobacz produkt → Duże maszyny niskopodstawowe do części ponadgabarytowych
Ramy o niskiej podstawie utrzymują wysokie formy i ciężkie wkładki w wygodnym zasięgu, co ma znaczenie, gdy część jest na tyle duża, że operator nie może pracować na wysokości ramion przez całą zmianę. Należy sprawdzić jednocześnie siłę zacisku, podparcie płyty i luz dostępu.
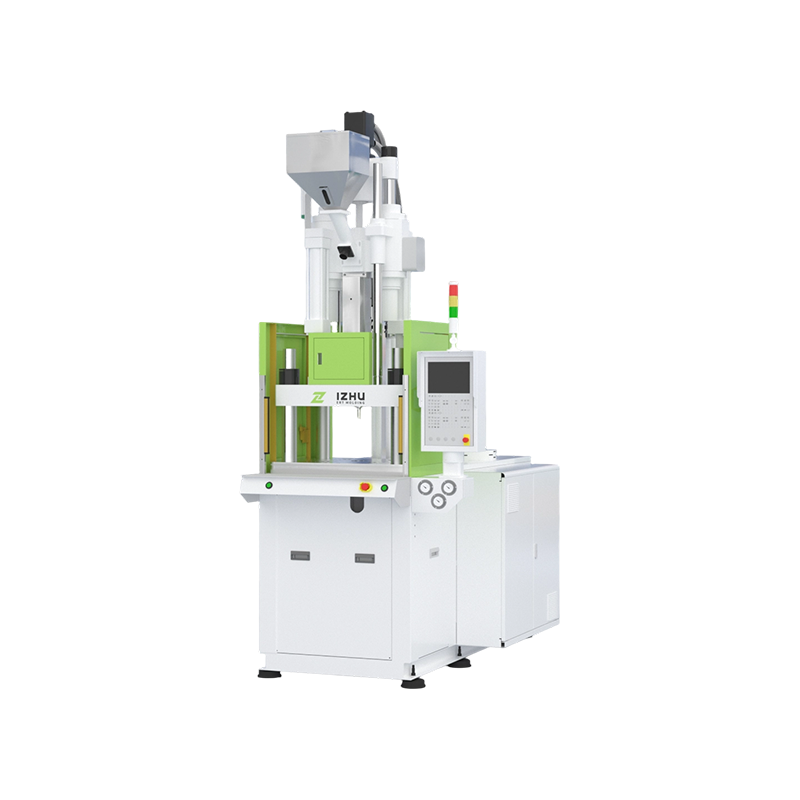
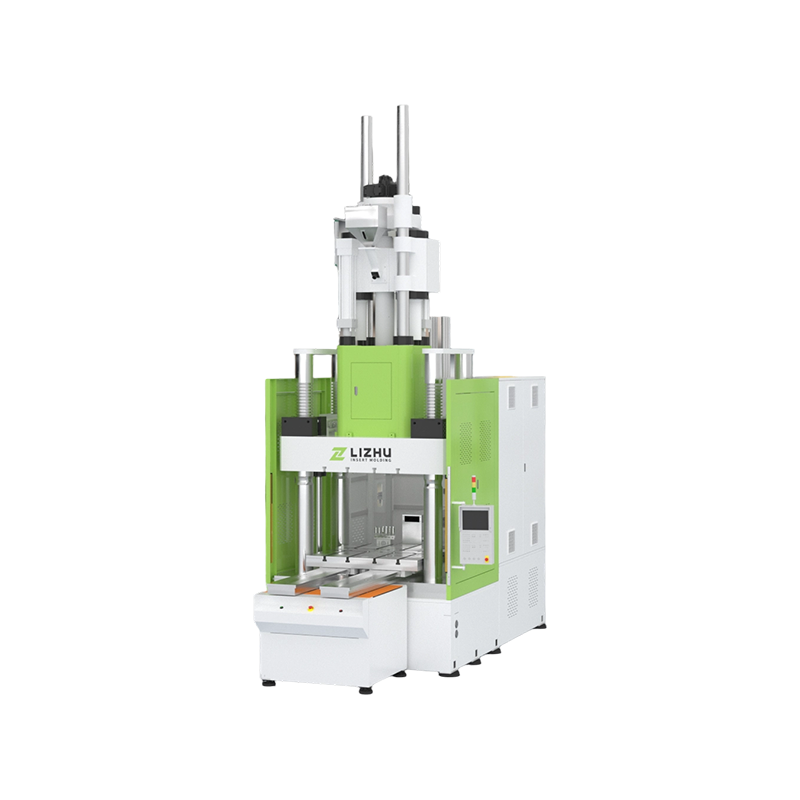 Dostosowana duża pionowa wtryskarka o niskiej podstawie do skomplikowanych części Duża pionowa maszyna formierska z niską podstawą i mocowaniem o dużym tonażu do skomplikowanych części z tworzyw sztucznych; dostęp do formy, wydajność zacisku i planowanie automatyzacji kształtują inwestycję. Zobacz produkt →
Automatyka i sterowanie: ciche czynniki generujące koszty
Automatyzacja to miejsce, w którym niestandardowe projekty po cichu zyskują lub tracą uzasadnienie biznesowe, ponieważ maszyna często stanowi mniejszą połowę inwestycji.
- Integracja robota lub chwytaka wlewków: Sygnały mocowania, zasięgu i uścisku dłoni muszą zostać określone przed spawaniem ramy.
- Potwierdzenie wyrzutnika i częściowego opadania: czujniki, które zatrzymują cykl, zamiast pozwolić, aby krótki strzał dotarł do pojemnika.
- Ochrona pleśni i monitorowanie procesu: monitorowanie ciśnienia we wnęce lub naprężenia kolumn, przydatne, gdy części są drogie lub związane z bezpieczeństwem.
- Identyfikowalność: rejestrowanie i eksport danych strzałowych, coraz częściej wymagane przez klientów z branży medycznej i motoryzacyjnej.
Modernizacja osłon, czujników i interfejsów po dostawie prawie zawsze kosztuje więcej niż określenie ich na etapie projektowania.
Ryzyko związane z zakupami, które warto zaplanować
Do zagrożeń, które najczęściej powodują wykolejenie zamówienia na maszynę niestandardową, należą niejasne kryteria akceptacji, niedopasowanie formy do maszyny i niedoszacowany czas uruchomienia.
- Nieokreślone testy akceptacyjne: uzgodnij żywicę, formę, docelowy czas cyklu i ilość próbek przed podpisaniem zamówienia.
- Niedopasowane oprzyrządowanie: promień dyszy, pierścień ustalający, wzór wyrzutnika i rowki T płyty dociskowej należy sprawdzić w odniesieniu do rzeczywistego rysunku formy, a nie jego opisu.
- Niedoszacowane uruchomienie: poczekaj na instalację, weryfikację użyteczności, zatwierdzenie bezpieczeństwa i szkolenie operatorów, zanim zaczną obowiązywać pełne cele produkcyjne.
- Niezweryfikowane możliwości kompilacji: prośba a opis fabryki lub udokumentowane zdjęcia z etapu budowy, szczególnie w przypadku tonażu niestandardowego.
Często zadawane pytania
Jak długo trwa budowa niestandardowej wtryskarki?
Dłuższy niż model standardowy, ponieważ inżynieria, odlewanie i obróbka są zależne od części. Oferty zwykle pojawiają się o kilka tygodni poza standardową dostawą, a rozpiętość zależy od tonażu, pakietu kontrolnego i czasu realizacji komponentów. Poproś o harmonogram kluczowych etapów, a nie o pojedynczą datę dostawy.
O ile więcej kosztuje maszyna niestandardowa niż standardowa?
Nie ma stałego procentu. Adaptacja ramy może dodać umiarkowaną ilość, podczas gdy nowe płyty dociskowe, dodatkowe jednostki wtryskowe lub pełna automatyzacja dodają znacznie więcej. Uczciwa zasada jest taka, że koszt monitoruje, jak daleko projekt odbiega od najbliższego standardowego modelu.
Czy można zmodyfikować maszynę standardową zamiast zamawiać maszynę niestandardową?
Często tak i zazwyczaj jest to tańsza ścieżka, gdy zmiany ograniczają się do dysz, wzorów wyrzutników, wiercenia płyty dociskowej lub parametrów kontrolnych. Gdy siła mocowania lub ruch stołu musi się zmienić, specjalnie zbudowana rama jest zwykle bardziej niezawodna niż mocno zmodyfikowana rama standardowa.
Jakich informacji potrzebuję przed złożeniem zapytania o wycenę?
Wyślij rysunek części, arkusz danych żywicy, rysunek formy, docelowy czas cyklu, roczną objętość, szczegóły płytki oraz wymagania dotyczące automatyzacji i jakości. Brakujące dane dotyczące żywic i form są najczęstszą przyczyną przestojów w wycenie.
Niestandardowa wtryskarka zarabia na siebie, gdy standardowa rama naprawdę nie jest w stanie utrzymać części, wkładki lub cyklu. Pracuj wstecz od części: najpierw ustal orientację, następnie specyfikacje mocowania i wtrysku, następnie układ tabeli odpowiadający rzeczywistemu sposobowi załadunku i rozładunku przez operatorów, a na koniec kryteria automatyzacji i akceptacji. Zrób to, a niestandardowa kompilacja pozostanie przewidywalna zarówno pod względem kosztów, jak i wydajności; pomiń to, a nawet dobrze zbudowana maszyna będzie miała trudności z trafieniem na twoją podłogę.